

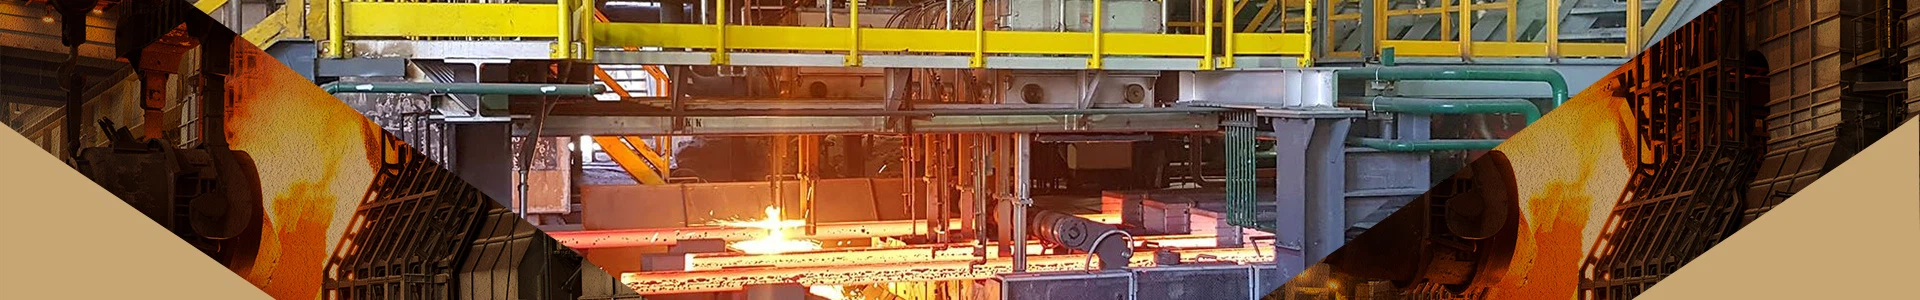
تتميز اللوحة الفولاذية SM400C بصلابة عالية-ودرجة من الفولاذ الإنشائي الملحوم بموجب معيار JIS G3106، وهي مصممة للاستخدام في تطبيقات الأحمال-ذات درجات الحرارة المنخفضة أو الثقيلة-.

إنه يوفر قوة إنتاج لا تقل عن 245 ميجا باسكال، وقوة شد تبلغ 400-510 ميجا باسكال، ومتانة مضمونة عند -20 درجة، مما يجعله مثاليًا للجسور والمنصات البحرية والآلات الصناعية ومشاريع البنية التحتية المدنية.
إن محتوى الفولاذ المنخفض من الكربون وعناصر السبائك التي يتم التحكم فيها يمنحها ذلكقابلية لحام ممتازة، ليونة، وقابلية للتشكيلمما يسمح بالقطع والثني والحفر والتصنيع بكفاءة أثناء البناء أو تصنيع الآلات. إن خواصه الميكانيكية المتسقة ومتانته تجعل من SM400C خيارًا موثوقًا وفعالاً من حيث التكلفة-للظروف البيئية القاسية.
حجم الإنتاج: السُمك: 4 مم - 400 مم؛ العرض: 1000 مم - 4000 مم؛ الطول: 4000 ملم- 12000ملم.
القدرة على الإنتاج: 10000 طن شهريا.
طريقة الإنتاج: المدرفلة على الساخن،
التفاصيل الفنية:
المعالجة الحرارية: تطبيع، مروي، خفف، HIC، اختبار التأثير، .. (اختياري إذا لم يتم توفيره في القواعد)
التركيب الكيميائي (٪):
|
الصف / المادة |
عنصر |
التركيب (الحد الأقصى-A، الحد الأدنى-I) |
|
جيس جي 3106 SM400C |
C |
A:0.18 |
|
من |
A:1.40 |
|
|
سي |
A:0.35 |
|
|
P |
A:0.035 |
|
|
S |
A:0.035 |
الخواص الميكانيكية (ميغاباسكال)
|
الصف / المادة |
اختبار الشد |
MPa |
|
جيس جي 3106 SM400C |
قوة الشد |
400-510 |
|
قوة العائد |
I:245 |
|
|
استطالة |
I:23% |
|
|
اختبار التأثير (إن وجد) |
-- |
عملية التصنيع والتزوير للصفائح الفولاذية SM400C
ذوبان والصب
يتم إنتاج الفولاذ SM400C في فرن القوس الكهربائي (EAF) أو فرن الأكسجين الأساسي (BOF)، حيث يتم صهر الحديد الخام وخردة الفولاذ. تتم إضافة عناصر صناعة السبائك مثل المنغنيز والسيليكون لتحقيق التركيب الكيميائي المطلوب. يتم بعد ذلك صب الفولاذ المنصهر في ألواح أو قضبان.
التدفئة / إعادة التسخين
يتم تسخين الألواح المصبوبة إلى 1100-1250 درجة في الفرن لتحضيرها للدرفلة على الساخن. وهذا يضمن درجة حرارة موحدة وتحسين ليونة للتزوير.
الدرفلة على الساخن/التزوير
يتم تمرير الألواح الساخنة من خلال مصانع الدرفلة عدة مرات لتحقيق السماكة والعرض والخصائص الميكانيكية المطلوبة. في بعض الحالات، يمكن تطبيق طرق متخصصة لإنتاج ألواح أكثر سمكًا أو بنية حبيبية محسنة لتعزيز المتانة.
التبريد والتطبيع
بعد التدحرج، يتم تبريد الألواح تحت ظروف خاضعة للرقابة أو تطبيعها لتحسين حجم الحبوب وتحسين الأداء الميكانيكي، بما في ذلك قوة الخضوع وصلابة التأثير.
التشطيب والفحص
يتم تقطيع الألواح حسب الحجم، وتسويتها، وإنهاء سطحها-. تشتمل فحوصات الجودة على التركيب الكيميائي والاختبار الميكانيكي (الشد والإنتاج والاستطالة) واختبارات التأثير عند -20 درجة لـ SM400C.
التغليف النهائي والتسليم
يتم تجميع الألواح النهائية وحمايتها للنقل، مما يضمن احتفاظ المادة بسلامتها الميكانيكية وجودة سطحها عند وصولها إلى موقع البناء أو التصنيع.
